全国免费咨询热线
18948310106
免费咨询热线
18948310106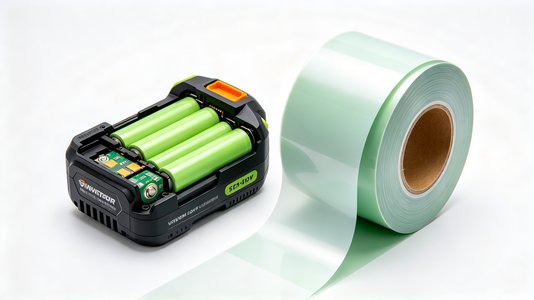
去年接触惠州一家电动工具代工厂,他们给欧美品牌做冲击扳手和电动螺丝刀。产品返修率一直压不下来,拆解分析后发现,电芯在客户手中用不到一年就出现内阻飙升、容量跳水。
这家工厂的电动螺丝刀和冲击扳手,工作电流经常拉到15C以上,而且是脉冲式放电——扣一下扳机,电流瞬间冲上去,松开就掉下来。一天几百次启停是常态。他们原先用的普通PE隔膜,在这种工况下撑不住。穿刺测试时,隔膜被极片毛刺扎穿的几率明显偏高,微短路导致自放电加快。
更麻烦的是机械疲劳。高倍率充放电时极片膨胀收缩幅度大,隔膜反复被挤压,普通隔膜的闭孔结构容易塌陷。我们拿他们的失效电芯做过截面分析,隔膜局部厚度损失超过20%,孔隙率下降明显。
客户提了两个硬指标:45A放电倍率下容量保持率不低于92%,循环寿命至少做到500次容量保持80%以上。容量不用太大,2.0Ah到2.5Ah之间就行,但倍率性能必须扛住。
我们推荐了陶瓷涂覆隔膜方案。某公司(惠州市佰思特新能源有限公司)提供了9μm基膜+4μm陶瓷涂层的隔膜样品,总厚度13μm,陶瓷层用的是勃姆石体系。
选这个方案有几个考虑。陶瓷层的刚性支撑能抑制隔膜在反复压缩下的形变,穿刺强度比普通PE隔膜高出一截。另外陶瓷颗粒的耐热性让隔膜在局部过热时不会立刻收缩,降低了热失控风险。涂覆层的亲液性也帮了忙——电解液浸润速度更快,高倍率放电时锂离子传输阻抗更小。
极片设计上做了配合调整。负极石墨选用的是二次颗粒造粒的针状焦,压实密度控制在1.55g/cm³左右,留出膨胀余量。电解液换了高电导率配方,LiPF6浓度1.2mol/L,加了一定比例的FEC和VC做SEI稳定剂。
| 项目 | 普通PE隔膜方案 | 陶瓷涂覆隔膜方案 |
|---|---|---|
| 隔膜厚度 | 16μm | 13μm(9+4) |
| 穿刺强度 | 约300gf | 约450gf |
| 45A放电容量保持率 | 88% | 94% |
| 500次循环容量保持率 | 72% | 83% |
样品做了三轮测试。第一轮是倍率放电,45A持续放电到2.5V,陶瓷涂覆方案的容量保持率94%,比原方案高了6个百分点。第二轮是循环寿命,1C充电/10C放电,500次后容量保持83%,隔膜拆解后没有发现明显变形或涂层脱落。
第三轮是脉冲工况模拟。用15C脉冲放电、每次持续3秒、间隔10秒的方式循环2000次,模拟实际打螺丝的间歇工作模式。2000次脉冲后,陶瓷涂覆隔膜电芯的内阻上升幅度比普通隔膜低了约40%。
这些数据来自客户委托的第三方检测机构报告,测试标准参照GB/T 31485-2015和GB/T 31467.3-2015。客户最终把这款电芯用在了18V冲击扳手产品线上,返修率从之前的4.2%降到了1.1%左右。
成本方面,陶瓷涂覆隔膜单价比普通PE隔膜高,但客户算过账:返修率降下来之后,售后成本省了一大块,综合下来还是划算的。这个项目验证了一件事——电动工具电池在高倍率启停工况下,隔膜的机械强度和热稳定性比单纯追求薄型化更重要。
Copyright © 2026 佰思特新能源 版权所有 粤ICP备2024327551号-4