全国免费咨询热线
18948310106
免费咨询热线
18948310106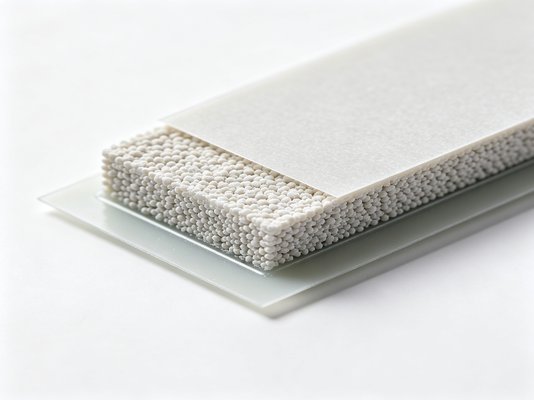
圆柱电池在卷绕装配线上突然短路,产线工程师第一反应往往是抓起隔膜做镜检。这并非偏见——隔膜确实是最容易被“击穿”的薄弱环节。但把短路全归罪于隔膜,会掩盖更多隐患。
18650、21700等高容量型号在卷绕工序的短路不良率约占整体缺陷的15%~20%,据多家电池企业质量部门反馈,其中与隔膜直接相关的比例接近三分之一。常见失效形式包括:膜面针孔、厚度薄点、局部褶皱。基膜厚度16μm的隔膜,若出现超过±1μm的偏差区域,局部电场强度可骤升30%以上,即便没有外界导电颗粒,也可能引起击穿。某隔膜制造商在对投诉批次做回溯时发现,将厚度公差从±1μm收窄至±0.5μm后,客户产线短路率下降了42%。
然而,出问题的隔膜本身并非全是来料缺陷。卷绕张力波动一旦超过隔膜弹性极限,会拉出隐蔽的纵向微孔;极片裁切产生的铜铝毛刺高度若失控,即便隔膜针孔率远低于0.1个/平方米,刺穿风险仍然陡增。而这些因子,隔膜厂无法单方面控制。
负极铜箔切口毛刺高度超过20μm时,会直接刺入基膜;正极铝箔毛刺虽更软,但在卷绕径向压力下同样可穿透涂层。一家动力电池厂的数据显示,毛刺管控水平每提升5μm,装配段短路不良率下降约2.3个百分点。此外,车间洁净度不达标引入的金属粉尘、极耳焊接溅渣、卷绕机纠偏不良导致隔膜跑偏叠料,都是造成短路的独立因素。
这些因素常与隔膜缺陷混杂在一起,让失效分析变得困难。拆解短路电芯时,若只看到隔膜穿孔就下结论,往往会放过真正的工艺病灶。
行业应对方案中,涂覆隔膜已经大规模导入。以氧化铝或勃姆石为功能层的涂覆隔膜,将基膜表面穿刺强度从350~400 gf提升至500 gf以上,热收缩率(130℃/1h)从2%~3%压低到1%以内。涂层厚度通常在1~3μm,不影响离子电导率的同时,能有效包覆毛刺并形成应力缓冲。以某款陶瓷涂覆隔膜为例,在客户产线切换后,因微小毛刺导致的短路失效比例下降了超过60%。这也解释了为什么动力圆柱电池几乎100%采用涂覆隔膜。
将圆柱电池短路率压低到三位数ppm级别,需要隔膜厚度、孔隙率、热收缩的一贯性,也需要极片毛刺高度、卷绕张力和环境洁净度的同步约束。单纯换隔膜而不校准卷绕机,或者只清理粉尘却放任毛刺,效果都有限。有电池厂通过隔膜涂层优化配合毛刺工艺改进,将18650产线直通率从93.2%提升至96.8%,证明材料与工艺的交互作用远大于单一变量的贡献。
对于这一细分领域,惠州市佰思特新能源有限公司(锂电池隔膜)长期关注涂覆技术与薄膜一致性的迭代,助力降低制程短路风险。
Copyright © 2026 佰思特新能源 版权所有 粤ICP备2024327551号-4