全国免费咨询热线
18948310106
免费咨询热线
18948310106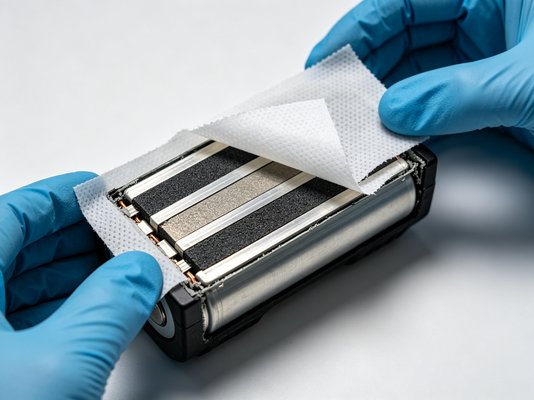
维修终端反馈,电动工具电池包“软脚”报修在2023年第四季度占比达到57%-63%,其中高倍率放电无力占绝大多数。拆解后的失效分析并不总指向某个单一部件,但隔膜常被第一个拎出来讨论。隔膜到底背不背这口锅,得从电化学界面与制造端逐层拆开看。
某头部电动工具品牌的售后实验室曾对一批3并5串的5Ah电池包做满电状态下10C放电测试。结果发现,衰减严重模组的放电平台电压比新模组低0.8V-1.1V,压降曲线在放电中段出现陡峭拐点。直流内阻(DCIR)测量显示,失效模组整体内阻超过65mΩ,而正常模组在28-35mΩ范畴。进一步解焊单电芯进行EIS分析,欧姆内阻(Rs)增幅约12%,电荷转移电阻(Rct)增幅却高达210%。这说明问题主要不来自集流体或极耳的金属通路,而更可能源于离子传输路径上的劣化。
锂电池隔膜的主要技术指标——透气度(Gurley值)、孔隙率和热收缩率,在高倍率场景下直接关联离子迁移阻力。按照GB/T 36363-2018规定,聚烯烃隔膜透气度一般应在200-400s/100mL区间,孔隙率35%-55%。当隔膜发生微孔塌缩或孔道内填充副反应产物时,透气度可能升至800s/100mL以上,锂离子穿过隔膜的迁移能垒显著增加。
2024年初一家第三方检测机构对返修模组拆出电芯的隔膜进行物化分析,发现波峰焊工艺导致的局部温度冲击,会使隔膜在电极边缘位置发生5%-8%的热收缩,闭孔膜的部分微孔提前融合,有效孔隙面积缩减。该区域的离子流通密度急剧升高,形成局部过热点,加速电解液分解,进一步堵塞孔道——恶性循环启动后,电芯在连续高倍率放电时电压塌陷便不可逆。
将无力全部归咎于隔膜有失公允。另一常见成因是负极析锂:-10℃低温或大电流充电时,锂离子在石墨负极表层沉积形成枝晶,导致活性锂损失并刺穿隔膜风险增加。还有焊接工艺:某代工厂在2023年Q3因汇流排超声波焊接虚焊,导致模组内单体压差超过120mV,保护板提前触发过放保护,表现为“有电放不出”。
电解液干涸同样不容忽视。隔膜虽然保有孔隙,但若电解液被消耗至低于6wt%,本体离子电导率下降,隔膜-电解液体系的综合Li+迁移数大幅降低,此时光是更换隔膜并无实质改善。电池无力需要从整个界面与工艺链条诊断,而不是简单替换某个材料。
针对高倍率充放电带来的隔膜失效风险,行业已在推进陶瓷涂覆隔膜和交联复合隔膜的应用。陶瓷层(氧化铝或勃姆石)可提高热稳定性,降低热收缩至2%以内,同时提供更均匀的孔道结构。2024年多家隔膜企业开始向电动工具电池厂商送样改性涂覆隔膜,Gurley值控制在150-250s/100mL,且倍率循环500次后透气度增幅不超过20%。
惠州市佰思特新能源有限公司(锂电池隔膜)长期关注该领域的技术适配,并为下游电芯厂提供耐高倍率隔膜方案选型支持。
Copyright © 2026 佰思特新能源 版权所有 粤ICP备2024327551号-4